



一、项目背景
某冷冻面团生产企业专业生产冷冻面团、预烘焙面团及各类面点半成品,产品供应连锁烘焙门店、商超及餐饮渠道。随着产能持续扩张与产品规格日益丰富,产线自动化程度不断提升,自动计数包装产线已成为出厂环节的关键装备。然而,包装环节的运维压力也日益凸显:产线分布在多个车间与异地工厂,计数精度、包装节拍、封口质量等运行状态依赖人工巡检与电话沟通,故障响应慢、停机损失大;包装数据沉淀在现场控制柜中,管理层无法实时掌握产线真实工况,难以支撑工艺改进与产能优化。
企业亟需构建一套以数之能工业数据管理平台为核心的物联网系统,实现冷冻面团自动计数包装产线的集中监控、故障预警、远程调试与运维闭环管理,推动产线管理从“被动抢修”向“主动预防”转型。
二、痛点解析
其一,故障响应被动,停机损失高。包装产线一旦出现计数偏差、落料卡阻、封口温度异常等问题,往往由现场操作工电话报修触发,工程师无法快速掌握故障现象与根因,只能赶赴车间排查,响应周期长,产线停机直接造成产能损失与订单交付延误。
其二,产线数据孤岛,工艺改进缺乏依据。计数传感器的计数节拍、包装膜的封口温度与压力、伺服电机的负载率、产线速度等参数均存储于现场PLC与触摸屏中,管理层无法远程获取。设备在不同面团规格、不同班次下的运行特征、故障分布、部件寿命等信息无从积累,产能瓶颈分析与工艺优化缺乏数据支撑。
其三,运维过程不透明,服务质量难量化。从操作工报修到工单闭环,全程依赖纸质记录与电话跟催。响应时长、维修效率、备件消耗等关键指标无法自动统计,设备管理团队绩效考核与流程优化缺少客观依据,影响企业数字化工厂建设进程。
三、项目调研
现场调研确认以下关键条件:
设备控制类型方面,自动计数包装产线主控以西门子、三菱PLC为主,部分产线配套触摸屏与变频器,均具备以太网口或串口通信能力,支持ModbusTCP、OPCUA等协议。需采集的数据包括:计数传感器的计数信号与计数精度、包装膜封口温度与压力、伺服电机负载率、产线运行速度、落料节拍、报警代码、班次产量与累计产量等。
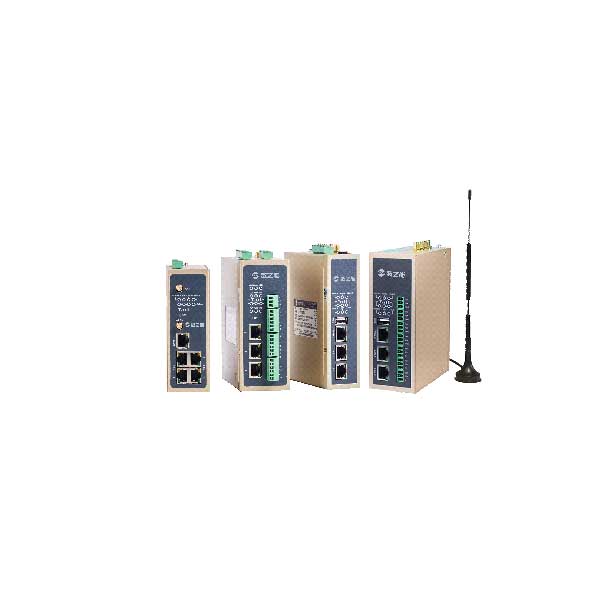
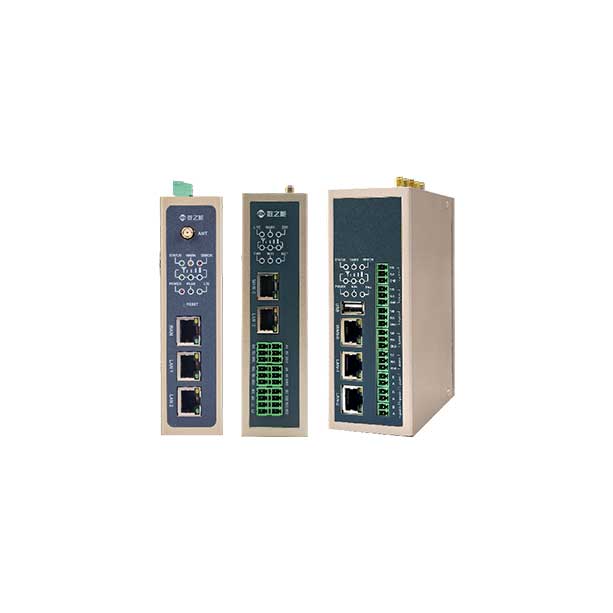
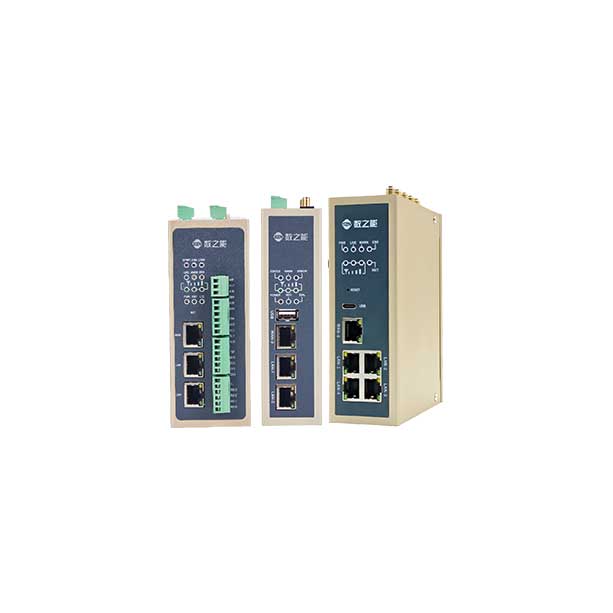
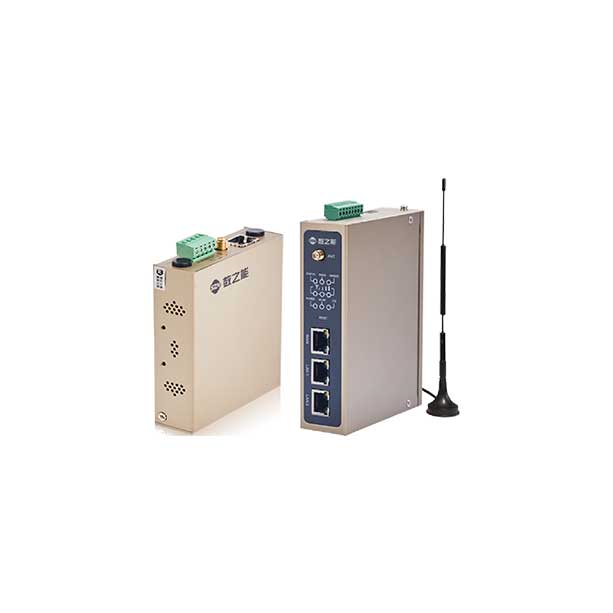
联网环境方面,产线分布于多个车间及异地工厂,设备点多面广,因此主要选取4G/5G联网方式,车间内也可通过工业交换机有线接入。数之能工业智能网关可安装于产线电柜内,通过网口/串口连接PLC与触摸屏,经无线或有线网络方式上行至云端平台。
平台部署方面,企业要求平台部署于私有云服务器,以SaaS模式服务各车间与异地工厂产线接入,数据存储于云端并开放API接口供企业MES与ERP系统调用。同时要求实现手机端、电脑端等远程访问驱动,并支持PLC远程维护操作。
四、解决方案
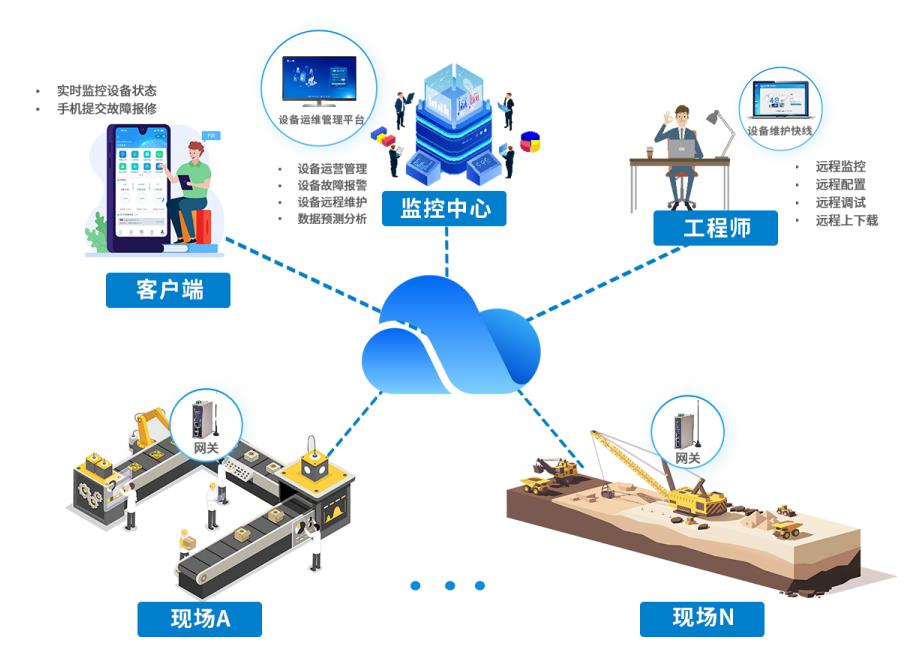
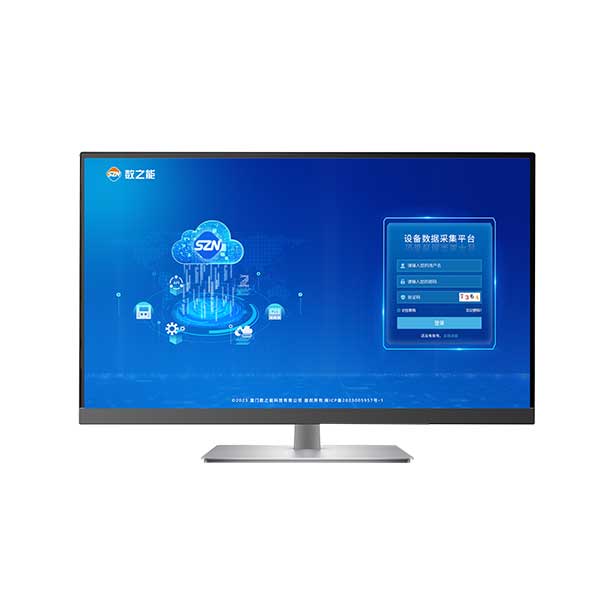
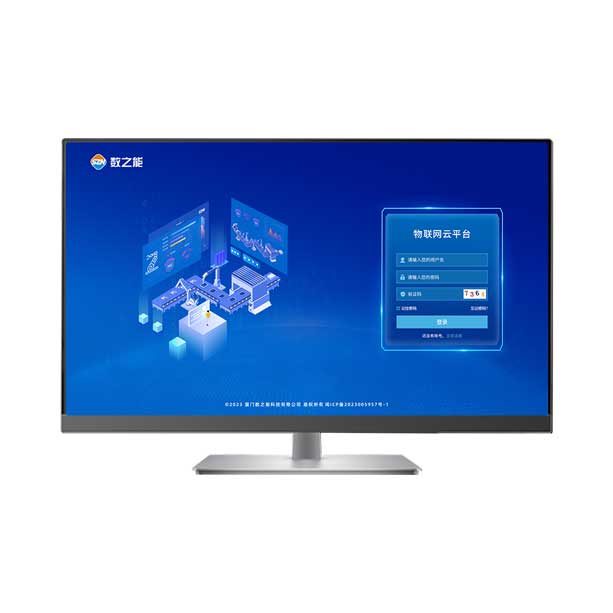
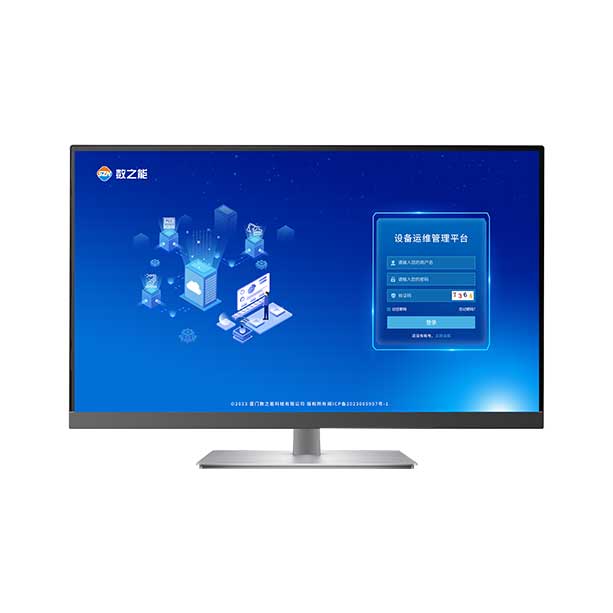
数之能部署工业数据管理平台,搭配工业智能网关,构建覆盖冷冻面团自动计数包装产线全生命周期的远程运维体系。
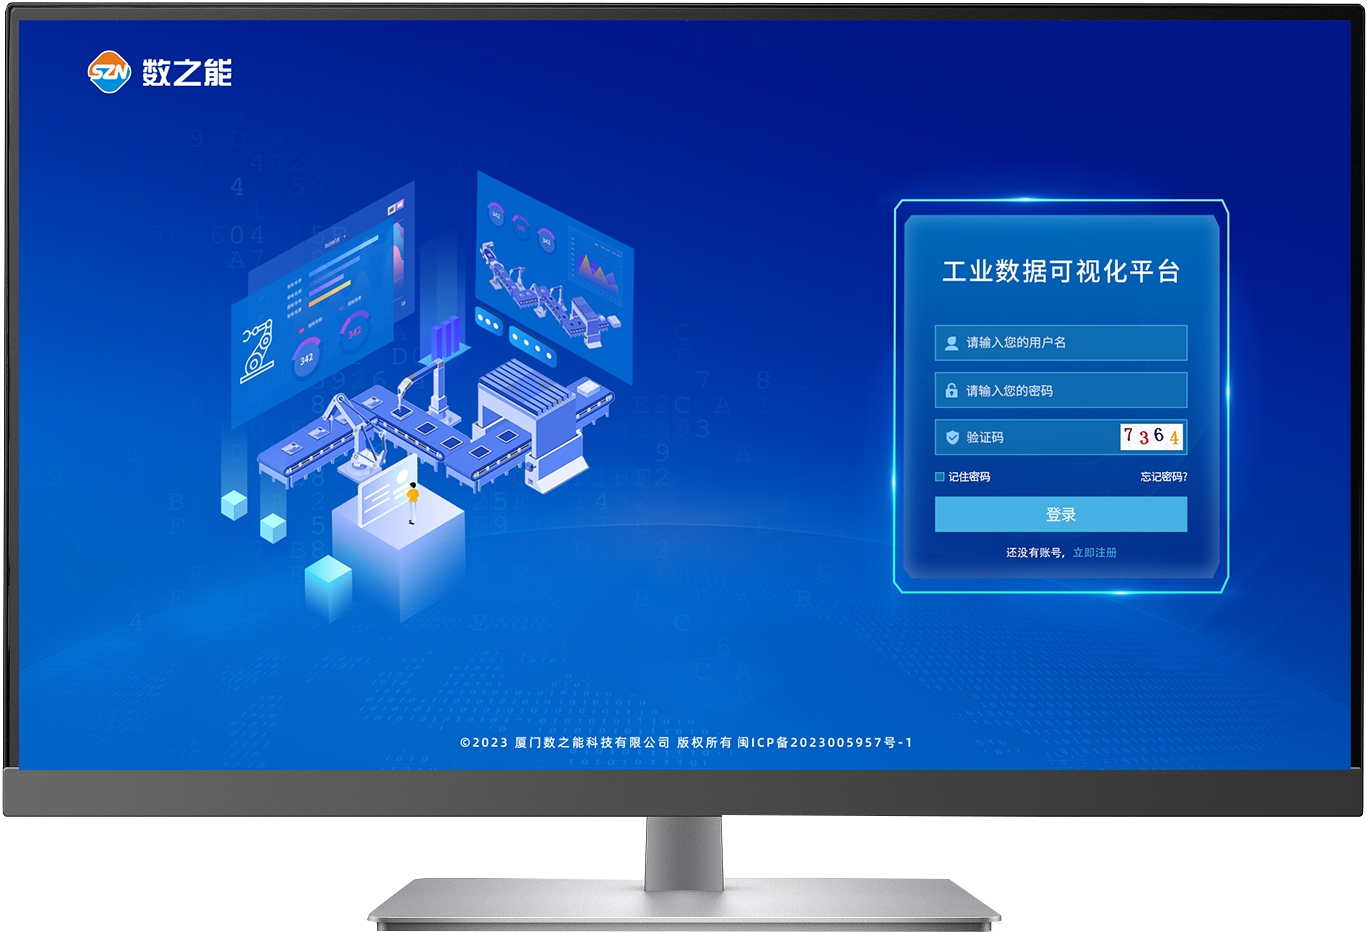
网关南向通过以太网或串口连接产线PLC与触摸屏,实时采集运行状态、工艺参数、报警信号;北向以MQTT协议加密上报至数之能工业数据管理平台。平台完成数据解析、存储与可视化展示,并面向工厂设备管理团队、生产班组开放差异化权限。
系统支持多品牌控制器接入,多条包装产线统一纳管,产线看板、电子地图、告警中心、工单系统、远程维护通道等功能模块按需配置,形成“监控—告警—派单—处理—分析”的完整运维闭环。
五、平台功能
多品牌设备接入与协议兼容:平台内置西门子、三菱等主流控制器驱动库,支持ModbusTCP、OPCUA等协议,不同车间、不同批次的包装产线可混合接入,数据标准化处理后统一展示。
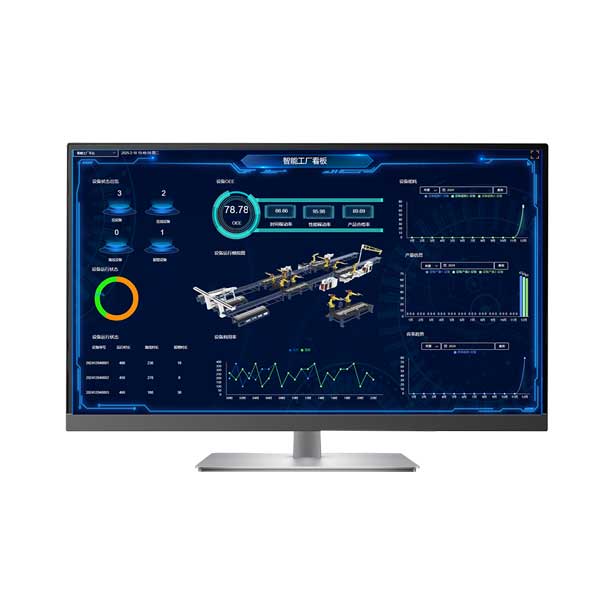
产线看板与可视化监控:以组态看板形式呈现计数速度、封口温度曲线、伺服负载、班次产量等关键参数,支持按产线、车间、班次筛选。工厂管理层可远程掌握每条产线的实时工况,生产班组亦可通过车间大屏查看当班运行状态。
智能告警与分级推送:支持自定义告警阈值与触发逻辑,如计数偏差超限、封口温度异常、落料卡阻、设备离线等。异常发生时按预设规则通过微信、短信、邮件分级通知班组长、设备管理员与工厂管理层,并自动记录告警台账。
运维工单闭环管理:告警可一键生成运维工单,自动派发至责任工程师,全程跟踪接单、处理、反馈、验收各环节。工单关联产线历史数据与维修记录,形成可追溯的服务档案,并自动统计响应时长、修复率等KPI指标。
远程调试与程序上下载:通过平台远程维护通道,工程师无需赶赴车间即可连接产线PLC,进行参数调整、程序上下载、故障诊断等操作。对于配方切换、程序故障或升级等操作,可实现快速修复,大幅压缩产线停机时间。
产线健康档案与数据分析:为每条产线建立全生命周期电子档案,记录运行时长、故障历史、备件更换、维保记录等信息。平台自动生成故障分布、部件寿命、产线OEE等分析报表,为产能优化与备件库存管理提供数据依据。
六、实现功能
包装产线远程监控:实时展示计数速度、封口温度曲线、伺服负载、班次产量等参数,工厂管理层可远程判断产线运行是否正常,车间班组亦可通过手机端查看实时数据,减少现场巡检频次。
计数精度与封口质量监测:采集计数传感器信号与封口温度、压力数据,平台自动统计计数偏差与封口合格率,临近工艺阈值时提前推送调整提醒,避免因计数不准或封口不良导致批量返工。
故障自动告警与快速响应:监测到产线停机、报警代码触发或参数超限时,平台即时推送告警至班组长与设备管理员。工程师可先通过平台查看历史数据与告警上下文,远程判断故障类型,必要时再安排现场维修,减少无效跑动。
远程程序维护与参数调试:针对配方切换、包装节拍调整等场景,工程师通过远程维护通道直接连接产线PLC,完成程序上下载与参数修改,车间无需等待工程师到场,生产恢复效率显著提升。
运维工单全流程线上化:从操作工报修或系统告警触发工单开始,派单、接单、维修记录、备件消耗、班组长确认均在平台完成。管理者可实时查看工单进度与工程师负荷,合理调度维修资源。
数据驱动的产能优化:平台沉淀的产线运行数据与故障记录,可分析不同面团规格、不同班次下的产能瓶颈。例如某条产线在特定包装规格下计数偏差频发,或某台封口机构温度波动导致封口不良率偏高,数据结论直接反馈至工艺与设备部门,支撑产线改造与供应商管理。
免责声明:本网站部分文章、图片等信息来源于网络,版权归原作者平台所有,仅用于学术分享,如不慎侵犯了你的权益,请联系我们,我们将做删除处理!