一、方案背景
在新能源锂电池生产领域,电芯制造工艺涵盖匀浆、涂布、辊压、分切、卷绕/叠片、注液、化成、分容等多个精密工序,对设备协同与工艺一致性要求极高。
当前,某企业电芯车间存在DCS系统(负责车间级能源监控与工艺参数汇总)与各工序PLC(控制单体设备动作)两者数据孤立的问题,难以形成工艺闭环。为突破效率瓶颈、实现全流程质量追溯,计划通过物联网数据中台打通数据链路,为MES系统提供数据支持,构建统一的设备监控与工艺优化平台。
二、前期调研
经现场调研与技术评估,本次项目需采集的关键设备及数据点位如下:
辊压机(三菱 FX5U PLC):辊压压力、辊压速度、极片厚度、报警信号等(CC-Link总线协议)
分切机(三菱 FX5U PLC):分切速度、分切宽度、张力值、报警信号等(CC-Link总线协议)
注液机(施耐德 M241 PLC):注液量、注液温度、真空度、报警信号等(Modbus TCP协议)
化成分容设备:电池电压、内阻、容量、温度、充放电电流等(Modbus TCP协议)
车间DCS系统:负责能耗监控、工艺参数汇总、安全预警(Modbus TCP协议)
三、系统架构及选型
1. 设备层
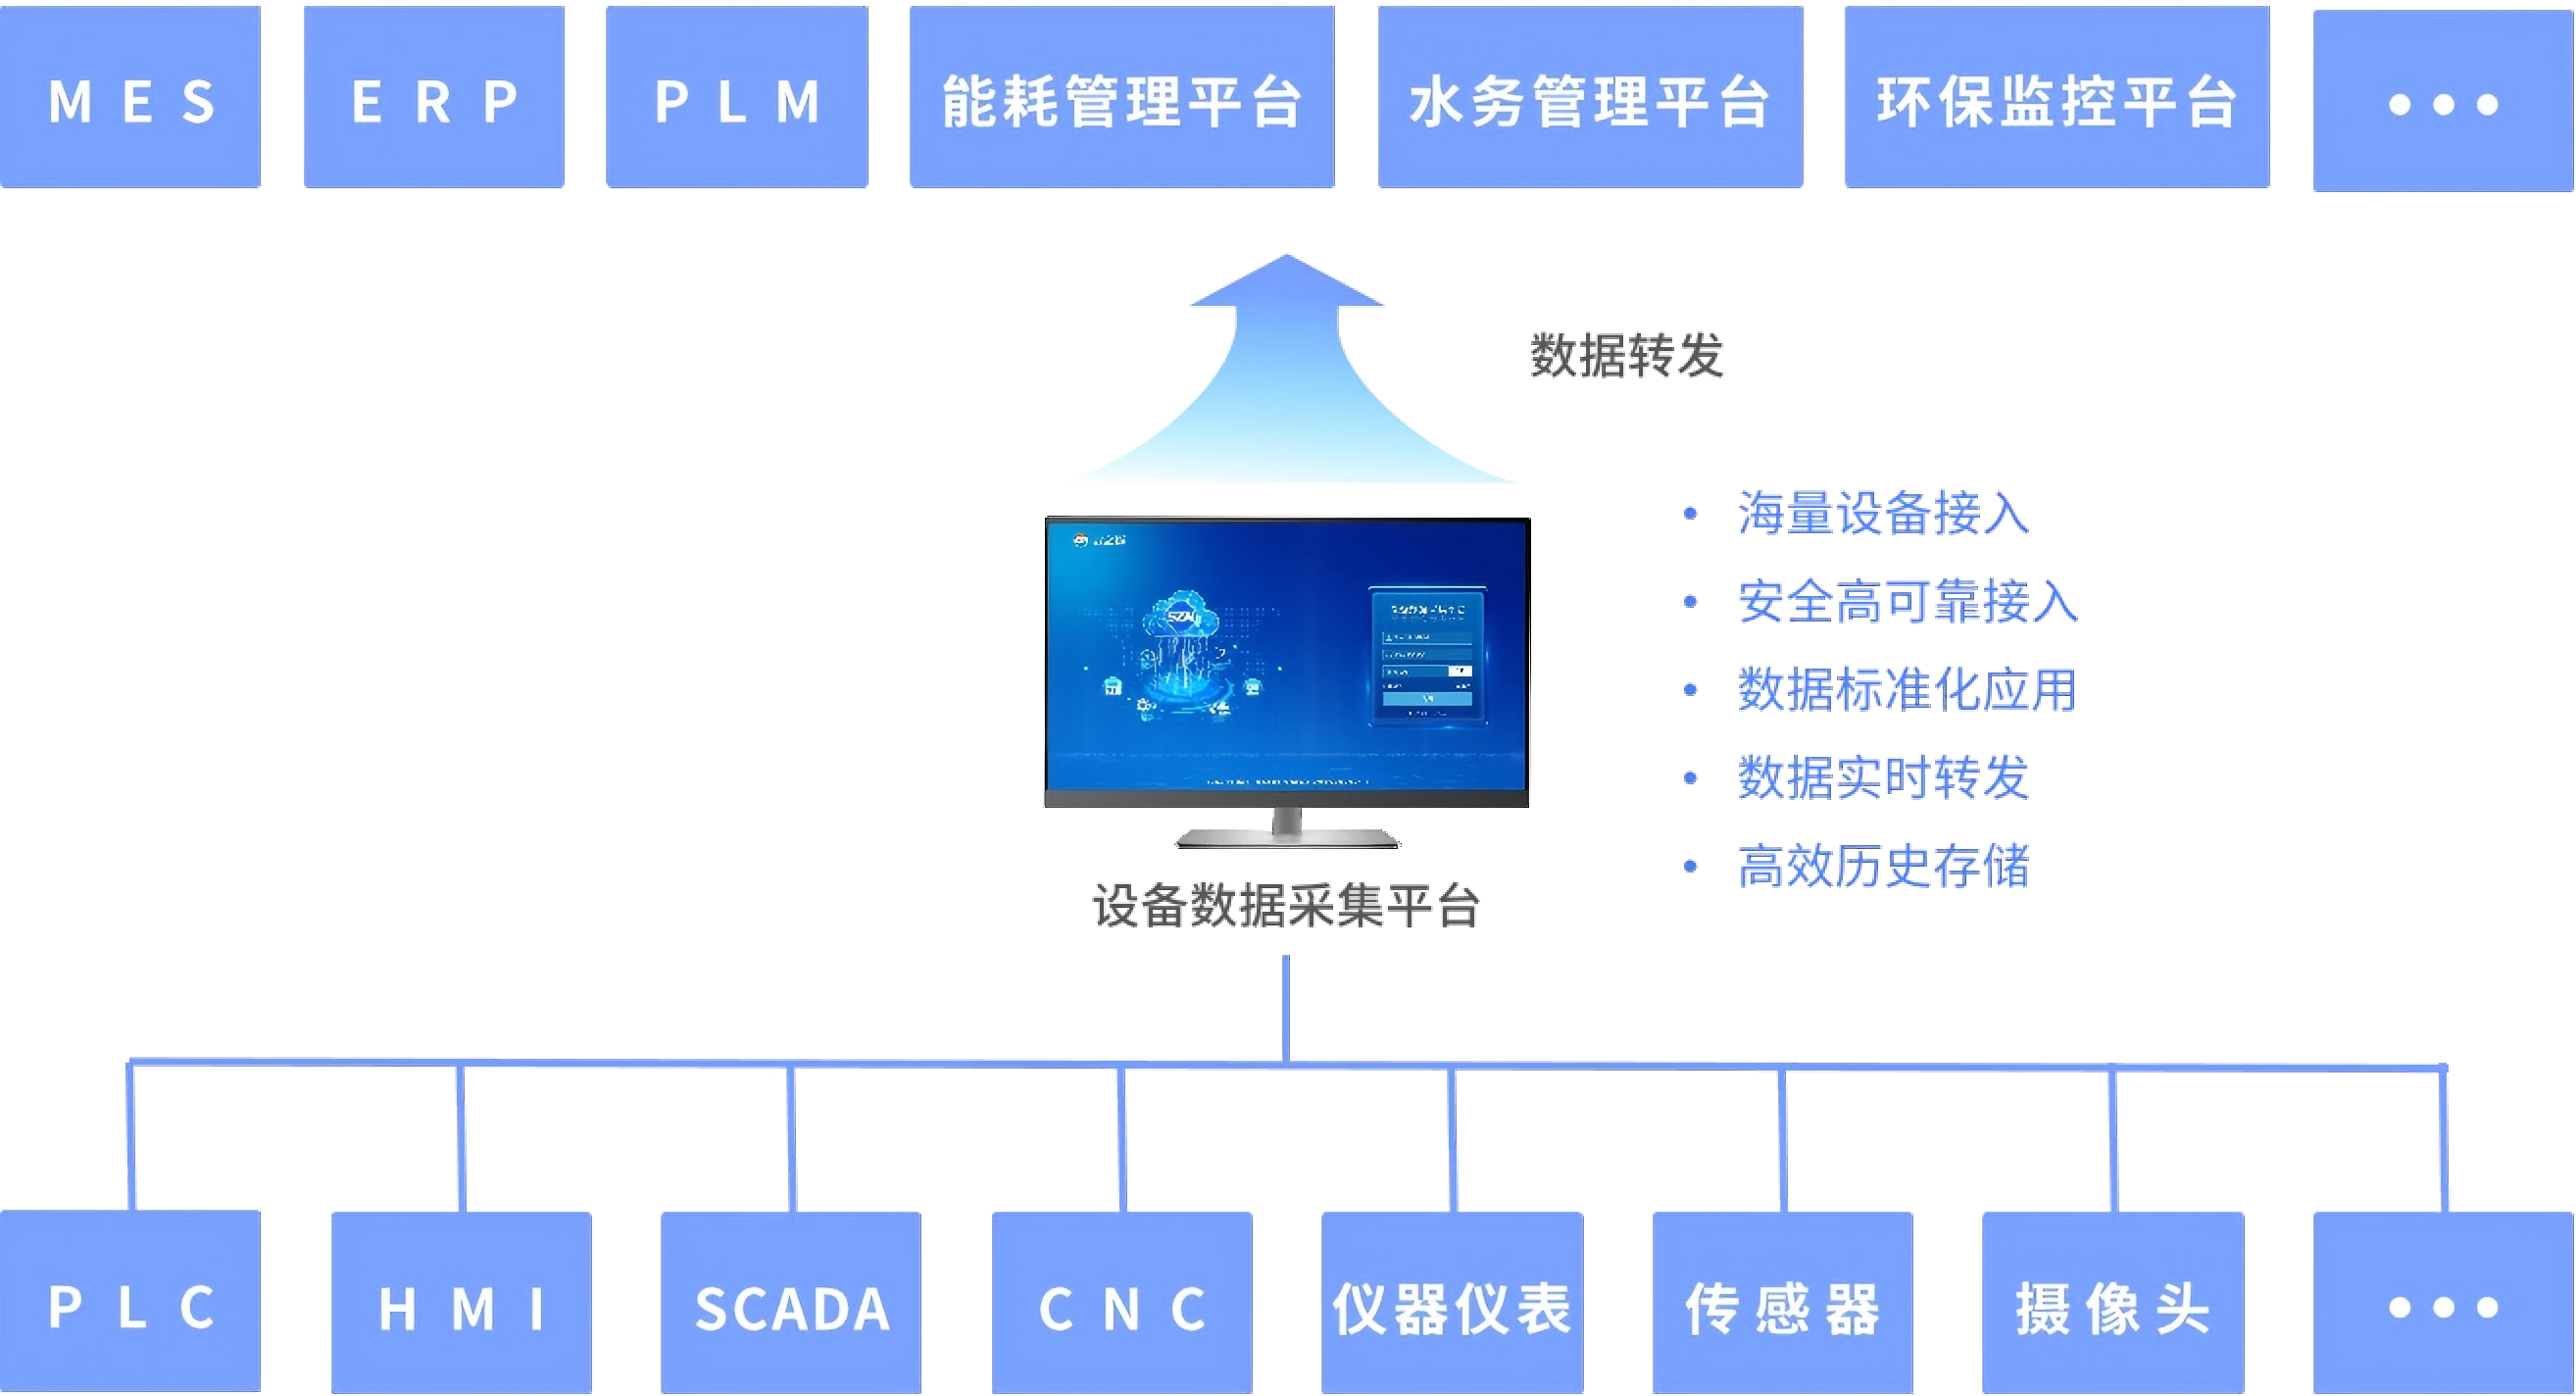
产线设备分布在电芯装配、注液、化成等多个车间,三菱PLC采用CC-Link协议,施耐德PLC及化成分容设备采用Modbus TCP协议,均具备标准通信接口。
2. 网关层
部署数据采集网关,采集数据经由车间工业以太网,以MQTT协议上报至工业物联网平台。
3. 平台层
数之能数据中台接收网关上报的JSON格式报文,对压力、速度、温度、电压、容量等数据进行实时解析与存储。平台提供可视化看板、工艺监控、报警管理、报表统计、设备台账等功能模块,同时开放API接口供MES、ERP等系统调用。
四、实现功能
1. 产线工艺实时监控
管理人员通过平台,可实时查看各工序核心指标,包括辊压压力/极片厚度、分切速度/宽度精度、注液量/真空度、化成电压/内阻等,无需频繁进入车间,提升管理效率。
2. 工艺参数异常告警
当监测到设备故障和参数超阈值时(如辊压压力超出设定范围、注液量偏差过大),平台自动触发分级告警(微信、短信、邮件),并记录告警时间与当时参数,便于快速定位原因。
3. 良率与能耗统计
系统自动统计每个班次的电芯产量、各工序合格率、缺陷分布占比,以及设备状态与产线综合OEE,生成日报、周报、月报,支持按产线、班组多维度对比分析。同时,DCS系统通过网关获取设备能耗数据,实现能源精细化管理。
4. 数据驱动工艺优化
平台存储的历史数据可回放任意时段工艺曲线,支持与MES系统联动,将工艺参数与最终电芯容量、内阻、分容结果进行关联分析,辅助工艺工程师优化辊压参数、注液曲线、化成策略,持续提升产品良率与一致性。
免责声明:本网站部分文章、图片等信息来源于网络,版权归原作者平台所有,仅用于学术分享,如不慎侵犯了你的权益,请联系我们,我们将做删除处理!